
הדפסת מתכת מיקרו היא ייצור תוספי של רכיבי מתכת קטנים מאוד, שבו קירות דקים, תעלות פנימיות וצורות שכלי חיתוך לא מגיעים אליהן נבנים שכבה אחר שכבה מאבקת מתכת.
השיטה מתאימה בעיקר לכמויות קטנות של חלקים מורכבים בתעופה, בביטחון ובתעשייה מתקדמת, ולא לחלקים פשוטים שמכונת CNC מייצרת בזול.
ההצלחה נקבעת בארבע החלטות: האם הגאומטריה באמת דורשת הדפסה, איזו אבקה מתאימה לדרישות החלק, אילו עיבודי המשך נדרשים אחרי ההדפסה, ואילו בדיקות מוכיחות שהרכיב תקין מבפנים.
CMI פעילה משנת 1988, מתעסקת בהדפסת תלת מימד משנת 2012 ומלווה לקוחות תעשייתיים בכל אחד מהשלבים.
רוצים לבדוק אם הרכיב שלכם מתאים?
שלחו לנו שרטוט ונחזור עם הערכת היתכנות.
מהי הדפסת מתכת מיקרו ומתי כדאי לבחור בה?
אין גבול רשמי שמפריד בין הדפסת מתכת רגילה להדפסת מתכת מיקרו.
בפועל מדובר ברכיבים שמידותיהם נמדדות במילימטרים עד סנטימטרים בודדים, ושהפרטים שלהם, כמו עובי קיר או קוטר תעלה, נמדדים בעשיריות המילימטר.
בקצה הנגדי נמצאת הדפסת מתכת מקרו, שבה בונים חלקים גדולים בטכנולוגיות כמו AFSD ו-EBAM.
שתי הקבוצות משרתות צרכים שונים לגמרי.
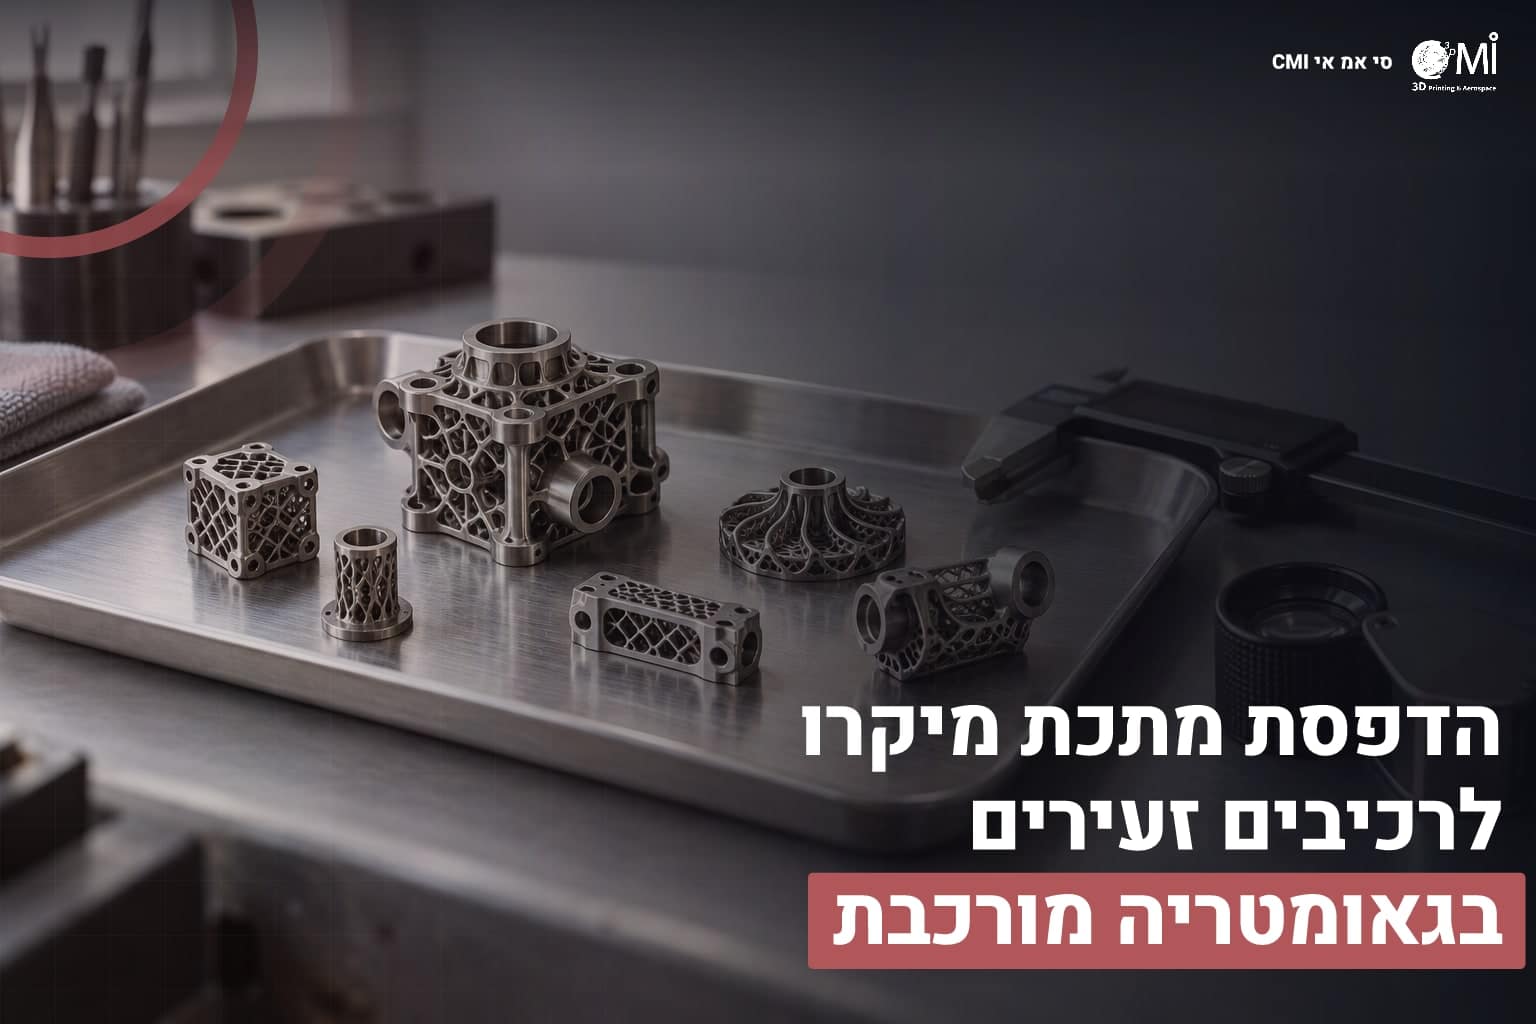
הדפסה בקנה מידה זעיר מצדיקה את עצמה כשמתקיים אחד התנאים האלה:
- בחלק יש תעלות פנימיות, למשל לקירור או לזרימת דלק, שאי אפשר לקדוח או לעבד מבחוץ.
- אפשר לאחד כמה חלקים קטנים שהורכבו או רותכו יחד לרכיב אחד, ולחסוך נקודות כשל ותהליכי הרכבה.
- נדרש מבנה רשת או קלאסטר קל משקל, שהוא בלתי אפשרי בעיבוד שבבי.
- הכמות קטנה, ותבנית יציקה או הזרקה לא תחזיר את ההשקעה.
- חלק חילוף של ציוד ותיק כבר לא מיוצר, ואין שרטוט הנדסי עדכני.
כשהחלק פשוט, גדול יחסית או נדרש במאות אלפי יחידות, העיבוד השבבי או ההזרקה כמעט תמיד ינצחו במחיר.
הכנות עם הלקוח בשלב הזה חוסכת תקציב.
אילו רכיבים זעירים בגאומטריה מורכבת אפשר לייצר?
הדוגמאות הנפוצות בתעשייה כוללות מזרקים וחרירים עם תעלות פנימיות, בתי חיישנים, מחברים ותושבות קלות, מנחי זרימה, רכיבי מיקרו-מכניקה ופריטי כיול.
בתעופה וביטחון הערך המוסף הוא בעיקר הפחתת משקל ואיחוד חלקים, ובשירותי חלקי חילוף הערך הוא זמינות של רכיב שהספק המקורי הפסיק לייצר.
לקוחות שמגיעים אלינו מתעשיית התעופה והביטחון מקבלים התייחסות מלאה לדרישות הנדסה ולמסמכי איכות.
כדי להבין איפה ההדפסה משתלמת, כדאי להשוות אותה לדרכי הייצור החלופיות לחלק קטן ומורכב:
| שיטת ייצור | מתי היא מתאימה | המגבלה העיקרית |
|---|---|---|
| עיבוד שבבי מיקרו (CNC) | חלקים פשוטים יחסית, סבילויות הדוקות, גימור משטח מעולה | אין גישה לתעלות פנימיות ולצורות סבוכות |
| יציקת דיוק (Investment Casting) | חלקים מורכבים בכמות בינונית | זמן ייצור תבנית ארוך ועלות קבועה גבוהה |
| הזרקת מתכת (MIM) | סדרות גדולות מאוד של חלקים קטנים | השקעה גבוהה בתבנית, וצמצום נפח של כ-15 עד 20 אחוז בסינטור |
| הדפסת מתכת מיקרו | אב טיפוס, סדרות קטנות, תעלות פנימיות וגאומטריה חופשית | חספוס משטח גבוה יותר, ונדרשים עיבודי המשך ובדיקות |
ברוב הפרויקטים אין ניצחון חד משמעי לשיטה אחת.
שילוב נפוץ הוא הדפסה של הצורה הגסה עם התעלות הפנימיות, ואחר כך עיבוד שבבי של משטחי האיטום והחיבור לסבילות הסופית.
בשביל זה שירותי הנדסה ותכנון תלת מימד צמודים לתהליך כבר מהשלב הראשון.
כמה כללי תכנון חוזרים כמעט בכל פרויקט.
עובי קיר מינימלי בהיתוך מצע אבקה נע בדרך כלל סביב 0.3 עד 0.5 מילימטר, ומתחת לזה הקיר עלול להתעוות או להיבנות חלקית.
תעלות פנימיות צרות מאוד קשות לניקוי, כי אבקה לא מחוברת נתקעת בהן, ולכן כדאי לתכנן אותן ישרות ככל האפשר ועם פתח גישה לפחות בצד אחד.
זוויות תלויות מתחת לכ-45 מעלות דורשות תמיכות, ובחלק זעיר כל תמיכה משאירה סימן ומחייבת עיבוד המשך.
כיוון הבנייה על הפלטה משפיע על החספוס, על העיוות ועל כמות התמיכות, ולכן מומלץ להחליט עליו עוד בשלב התכנון ולא רק לפני ההדפסה.
איזה חומר ואיזו אבקה מתאימים לרכיבים קטנים?
הבחירה בחומר מתחילה בדרישות החלק: חוזק, משקל, עמידות בטמפרטורה, עמידות בקורוזיה וניתנות לבדיקה.
האבקה עצמה משפיעה על איכות ההדפסה לא פחות מהמכונה.
ברכיבים זעירים מעדיפים אבקה בעלת גרגרים כדוריים וקטנים יחסית, לרוב בטווח של כ-15 עד 45 מיקרון בשיטות של היתוך מצע אבקה, וגם התפלגות גדלים הדוקה, כי כך השכבה נפרשת אחיד והפרטים הקטנים נשמרים.
אבקות טיטניום הן הקבוצה שמעניינת במיוחד את לקוחות התעופה והרפואה, בגלל יחס חוזק למשקל גבוה ועמידות בקורוזיה.
בשוק נפוצים כמה סוגים:
- טיטניום Ti-6Al-4V (Grade 5): סגסוגת העבודה הנפוצה ביותר, בעלת חוזק גבוה, ומתאימה לרכיבי תעופה ולחלקים מבניים.
- טיטניום Ti-6Al-4V ELI (Grade 23): גרסה עם רמה נמוכה יותר של חמצן ושאר אלמנטים בין-צמתיים, שמעניקה קשיחות שבר טובה יותר ונפוצה ברכיבים רפואיים.
- טיטניום טהור מסחרית (CP Ti, דרגות 1 עד 4): חוזק נמוך יותר אבל גמישות ועמידות בקורוזיה גבוהות, ומתאים כשהדגש הוא על כימיה ולא על מאמץ מכני.
דרך הייצור של האבקה משפיעה גם היא.
אבקה שנוצרה באטומיזציה בפלזמה או בגז אינרטי מתאפיינת בכדוריות גבוהה, בזרימה טובה ובמעט נקבוביות פנימיות.
לרכיב קטן, חור קטן אחד מספיק כדי להפוך את החלק לפסול, ולכן אפשר לקרוא בעמוד אבקות הטיטניום להדפסת תלת מימד את הפירוט המלא.
מעבר לטיטניום, חומרים נפוצים אחרים הם נירוסטה 316L לעמידות בקורוזיה, פלדת 17-4PH לחוזק וקשיות, סגסוגת Inconel 718 לטמפרטורות גבוהות, ו-AlSi10Mg כשצריך קל משקל.
לצרכים חריגים יש גם חומרים אקזוטיים.
CMI מספקת אבקות מתכת להדפסת תלת מימד וגם מדפסות, כך שהבחירה נעשית מול ספק שמכיר את שני צדי המשוואה.
איך מוודאים שרכיב מיקרו עומד בדרישות האיכות?
לדברי מהנדס ייצור ותיק בתעשייה האווירית, "ברכיב קטן אין לאן להסתיר פגם, ונקבוביות שבחלק גדול היו זניחות הופכות בו לכשל".
זו הסיבה שבתהליך איכותי ההדפסה היא רק חצי מהעבודה.
רצף העבודה אחרי ההדפסה כולל בדרך כלל כמה שלבים:
- הסרת תמיכות והפרדה מפלטת הבנייה, בדרך כלל בחיתוך בחוט (EDM), כדי לא לפגוע בפרטים הדקים.
- טיפול בלחצים פנימיים בתנור, ובחלקים קריטיים גם "HIP" (לחיצה איזוסטטית חמה, תהליך של חום ולחץ גבוהים שסוגר נקבוביות פנימיות).
- שיפור משטח, למשל ליטוש אלקטרוכימי או הברקה במדיה זורמת, לפי הדרישה.
- מדידה מימדית מול השרטוט, ובחלקים סבוכים גם סריקת CT.
- בדיקות אל הרס (NDT), כדי לאתר פגמים בלי לפגוע בחלק.
בבדיקות אל הרס CMI מציעה שירות לפי שיטת "PCRT" (בדיקת תהודה, Process Compensated Resonance Testing), כנציגה רשמית של חברת Vibrant בישראל.
השיטה משווה את חתימת התהודה של כל חלק לחתימה של חלקים תקינים, ומזהה סטיות שנובעות מסדקים, נקבוביות או הבדלי חומר.
היא חוסכת בדיקה הרסנית של חלק יקר בסדרה קטנה, ומשלימה בדיקות NDT קלאסיות.
החברה מוסמכת ISO 9001-2015 ואושרה כספקית של משרד הביטחון והתעשייה האווירית.
עוד נקודה שמעידה על מקצועיות היא תיעוד האבקה.
מספר אצווה, ניתוח כימי והיסטוריית שימוש חוזר באבקה הם מסמכים שלקוחות תעופה מבקשים, והם צריכים להיות זמינים כבר בהצעת המחיר.
שאלות נפוצות על הדפסת רכיבי מתכת זעירים
כמה תשובות קצרות לשאלות שמגיעות אלינו לפני תחילת פרויקט.
אילו קבצים ומידע צריך להכין לפני פנייה?
קובץ תלת מימד בפורמט STEP או STL, שרטוט עם סבילויות מסומנות, החומר הנדרש, הכמות, תקנים רלוונטיים ותיאור קצר של תנאי העבודה של החלק.
ככל שהפרטים מלאים יותר, ההערכה מדויקת יותר.
האם אפשר לקבל משטח חלק אחרי ההדפסה?
משטח הרכיב המודפס נשאר מחוספס יחסית, אבל אפשר לשפר אותו בליטוש אלקטרוכימי, בהברקה במדיה זורמת או בעיבוד שבבי של משטחים קריטיים.
תעלות פנימיות קשות יותר לטיפול, ולכן כדאי לתכנן אותן עם קוטר שמאפשר זרימה של חומר הליטוש.
האם הדפסת מתכת מיקרו מתאימה גם לסדרות קטנות?
כן, זה אחד התחומים המרכזיים שלה.
ללא תבנית, אפשר לייצר עשרות חלקים זהים או גרסאות שונות של אותו חלק מאותה פלטה, ולכן השיטה נפוצה בהדפסת אבי טיפוס ובסדרות קטנות.
מה קובע את המחיר של רכיב זעיר?
המחיר מושפע מנפח החלק, מכמות התמיכות, מסוג האבקה, מעיבודי ההמשך ומהיקף הבדיקות הנדרש.
לכן הצעת מחיר אמינה ניתנת רק לפי שרטוט, ולא לפי מחיר לגרם.
בסדרות קטנות כדאי להגדיר מראש גם תוכנית דגימה.
אפשר להדפיס יחד עם החלקים דוגמאות מבחן לבדיקות מתיחה וקשיות, ולשמור אותן כראיה לכך שהחומר עמד בדרישה באותה הדפסה.
ברכיב קריטי מקובל לבדוק כל חלק בנפרד ולא להסתפק בדגימה, ובמקרה כזה בדיקה לא הרסנית היא הדרך היחידה להשאיר את החלק שלם לשימוש.
הדפסת מתכת מיקרו עם CMI: איך מתחילים פרויקט
רכיב זעיר ומורכב דורש שלוש התאמות: גאומטריה שמנצלת את היתרונות של הדפסה, אבקה שנבחרה לפי הדרישה ולא לפי המחיר, ובדיקות שמוכיחות שהחלק תקין מבפנים.
CMI מחברת את כל אלה תחת קורת גג אחת: הדפסת תלת מימד לתעשייה, אבקות מתכת, בדיקות NDT ו-PCRT, שירותי הנדסה וחלקי חילוף לתעופה.
זה מקצר את הדרך מרעיון לחלק מאושר.
החברה מייצגת בישראל את MELD Manufacturing, Sciaky Inc, CNC Barcenas, Fooke ו-Bolinger, ומוכרת אצל Lockheed Martin ו-Pratt & Whitney.
אם יש לכם רכיב שהעיבוד השבבי לא מצליח לייצר, או חלק חילוף שהפסיקו לייצר, שלחו שרטוט וצוות CMI יבדוק איתכם את ההיתכנות.
הדפסת מתכת מיקרו מתחילה בבדיקה טכנית קצרה, ואפשר לפתוח אותה כבר היום דרך הצעת מחיר באתר.