
טכנולוגיית AFSD (Additive Friction Stir Deposition, ייצור תוספי בריתוך בחיכוך) מתקנת רכיב מתכת על ידי הוספת חומר חדש במצב מוצק, בלי להתיך אותו.
כלי מסתובב לוחץ ומחכך חומר מזין אל האזור הפגוע, החומר מתרכך ונקשר מתכתית לרכיב, והשכבות נבנות עד שהגיאומטריה המקורית חוזרת.
מכיוון שאין התכה, נמנעות בעיות מוכרות של ריתוך קלאסי כמו נקבוביות, סדקי התמצקות ועיוות תרמי, והמבנה המתקבל עדין ואחיד.
השיטה מתאימה במיוחד לרכיבים גדולים ויקרים בתעשיות התעופה, הביטחון והתעשייה הכבדה, שבהם החלפה אורכת זמן ועולה ביוקר.
CMI מייצגת בישראל את MELD Manufacturing, יצרנית מערכות AFSD, ומלווה לקוחות תעשייתיים מבדיקת ההתאמה ועד הטמעת התהליך.
רוצים לבדוק אם רכיב שלכם ניתן לתיקון בשיטה הזו?
פנו אל CMI ונעבור יחד על הדרישות.
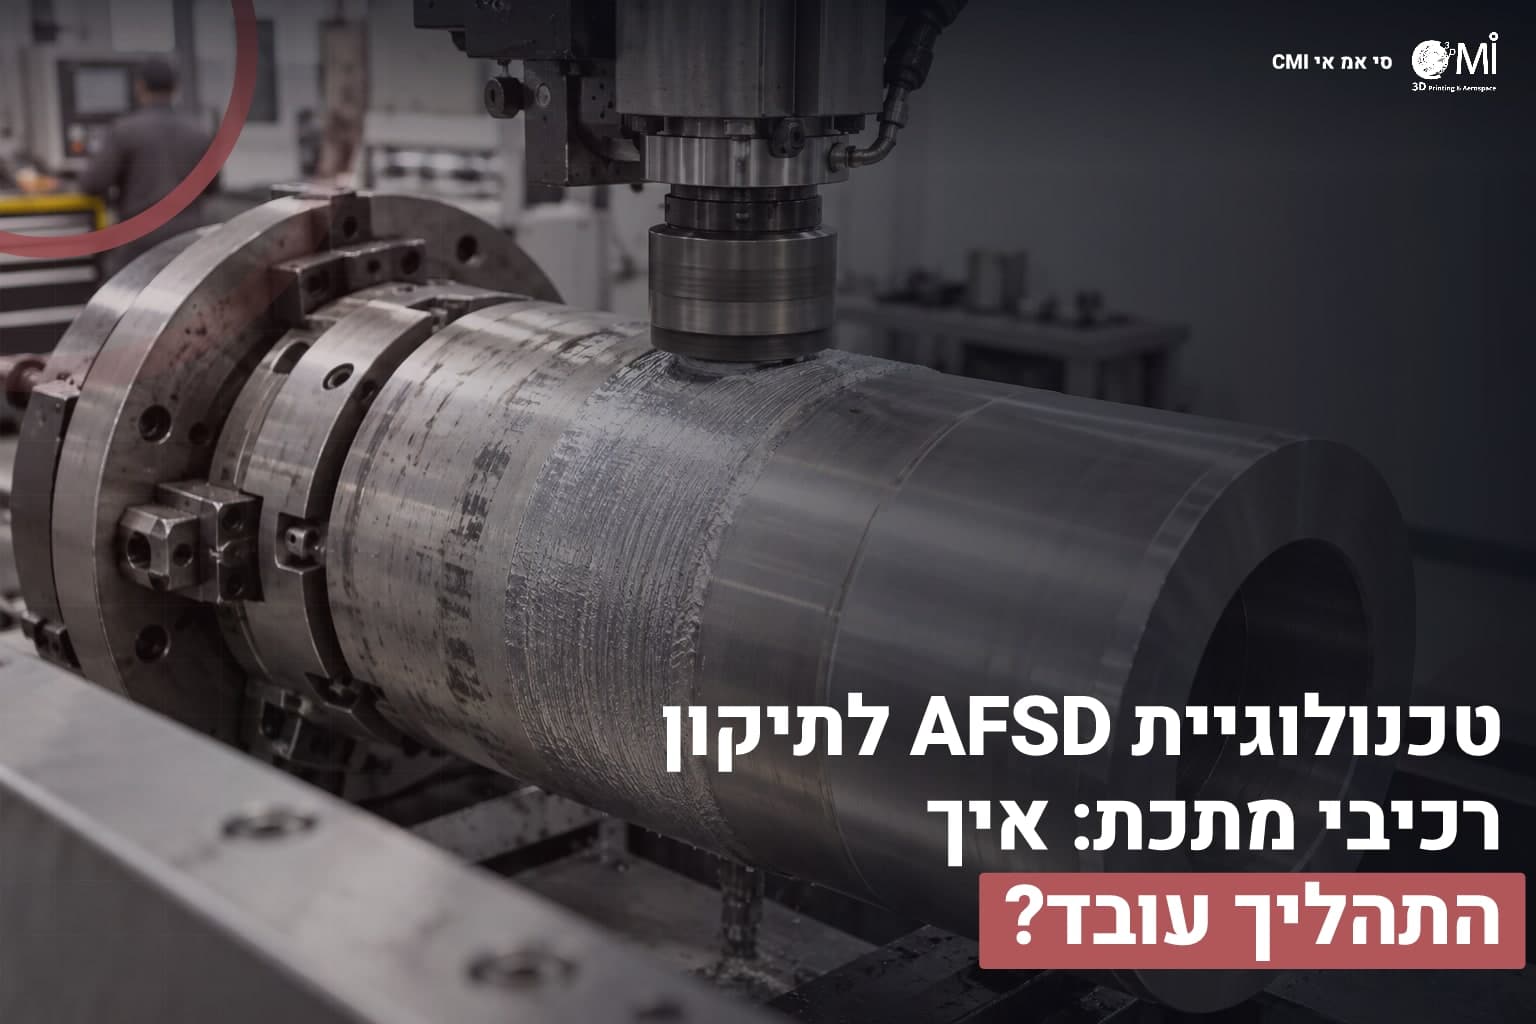
איך טכנולוגיית AFSD עובדת בפועל?
הלב של התהליך הוא כלי חלול ומסתובב, שאינו מתכלה, שנלחץ אל פני הרכיב.
דרך הציר החלול מוזן חומר גלם, מוט מוצק או אבקת מתכת, והחיכוך בין הכלי, החומר המוזן והמשטח מייצר חום ו"עיוות פלסטי" (עיוות קבוע של מתכת שהתרככה אך לא נמסה).
הטמפרטורה נשארת מתחת לנקודת ההתכה, והחומר זורם כמו בצק קשה ונדבק לבסיס.
תיקון טיפוסי מתנהל בכמה שלבים:
- הכנת האזור: מסירים את החומר הפגוע בעיבוד שבבי (CNC) עד לחומר תקין, ומשאירים תא פתוח שאפשר למלא.
- הזנה: חומר הגלם נכנס דרך ציר הכלי, בקצב שנקבע לפי הסגסוגת ולפי נפח התיקון.
- שיקוע: הכלי נע לאורך נתיב מתוכנת ומניח שכבה אחר שכבה, וכל שכבה נקשרת לקודמת ולרכיב עצמו.
- עיבוד גמר: מעבדים את החומר העודף למידות המקוריות לפי השרטוט.
- בדיקה: מוודאים שאין חריגות פנימיות, ורק אז הרכיב חוזר לשימוש.
התוצאה היא קשר מתכתי בין החומר החדש לישן, עם גרגרים עדינים שנוצרים מהערבול.
זו הסיבה שהשיטה מתקרבת בתכונותיה לחומר ההתחלתי, ולכן היא מעניינת תעשיות שמודדות כל רכיב לפי חוזק ועמידות לעייפות.
הפרמטרים של התהליך קובעים את איכות הקשר: מהירות הסיבוב של הכלי, קצב ההזנה, מהירות התנועה לאורך הנתיב והכוח שבו הכלי לוחץ על המשטח.
שינוי קטן באחד מהם משפיע על כמות החום שנוצרת, ולכן כל סגסוגת דורשת חלון עבודה משלה.
בפרויקט תיקון מקובל לבצע קודם הנחה על דגם ניסיון מאותו חומר, לבדוק אותו ורק אחר כך לעבור לרכיב האמיתי.
אילו רכיבים ונזקים אפשר לתקן בשיטת הריתוך בחיכוך?
השיטה מתאימה בעיקר לנזקים שמצריכים החזרת נפח: שחיקה בצירים ובמשטחי החלקה, בליה בבתי מיסבים, חורים שנוצרו בקורוזיה וסדקים שניתן לעבד החוצה.
במקרה של סדק מסירים קודם את האזור הסדוק במלואו, ורק אחר כך ממלאים את החלל.
מילוי של סדק שלא נוקה אינו תיקון אלא הסתרה של הבעיה.
יתרון נוסף הוא ציפוי מתכתי עבה על פני רכיב קיים.
אפשר להניח שכבה של סגסוגת עמידה לקורוזיה או לשחיקה על גוף מחומר אחר, ולקבל משטח שהוא הרבה מעבר לצבע או לריסוס תרמי.
סגסוגות אלומיניום שקשה לרתך בהתכה הן אחד התחומים שבהם AFSD בולטת, ובנוסף אפשר לעבוד עם נחושת, פלדות, טיטניום וסגסוגות ניקל כמו "אינקונל" (סגסוגת ניקל-כרום לטמפרטורות גבוהות).
בתעופה השיטה רלוונטית לציוד קרקע, למתקני הרמה ושינוע, למארזים ולמבנים גדולים, ובתעשייה הכבדה לתבניות, לכלים ולצירים.
תיקון של רכיב קריטי לטיסה תלוי תמיד באישור היצרן המקורי ובדרישות האיכות של הלקוח.
CMI מציעה בנוסף שירותי שיפוץ ואחזקה לציוד תעופתי ושירותי הנדסה, כך שאפשר לבדוק בשלב אחד אם הרכיב מתאים לתיקון, לאיתור חלק חילוף או לייצור מחדש.
יש גם גבולות.
AFSD אינה כלי לפרטים זעירים, והגיאומטריה נקבעת לפי הכלי ולפי נתיב ההנחה, ולכן תמיד נדרש עיבוד גמר.
רכיבים עם חללים פנימיים צרים או עם גישה מוגבלת לכלי עשויים להתאים יותר לשיטה אחרת, למשל הדפסת מתכת מיקרו.
דוגמה אופיינית היא ציר גדול שנשחק באזור המיסב.
במקום להחליף את הציר כולו, מעבדים את האזור השחוק, משקעים שכבות חומר עד לקוטר גדול במעט מהמידה הסופית ומחזירים את המשטח לדיוק הנדרש בחריטה.
כך נשמר גוף הרכיב המקורי, ומתקצר הזמן שבו הציוד אינו זמין לעבודה.
במה השיטה שונה מריתוך רגיל ומטכנולוגיות הדפסת מתכת אחרות?
ההבדל המרכזי הוא מצב החומר.
בריתוך קשת (TIG או MIG) ובטכנולוגיות כמו "EBAM" (ייצור תוספי בקרן אלקטרונים, שבו חוט מתכת נמס בוואקום) המתכת נמסה ומתמצקת מחדש.
ב-AFSD היא אינה נמסה בכלל, וכל מה שנובע מהתמצקות, כמו נקבוביות גז, סדקים חמים ומאפייני יציקה, פשוט לא נוצר.
לדברי מהנדס חומרים בכיר בתעשיית התעופה, "הערך האמיתי של שיטה במצב מוצק הוא שאתה לא נלחם בהתמצקות.
אתה מקבל חומר שמתנהג יותר כמו חומר מחושל, ולא כמו מתכת שעברה התכה מקומית".
| קריטריון | AFSD | ריתוך קשת | EBAM |
|---|---|---|---|
| מצב החומר בתהליך | מוצק, מרוכך בחיכוך | מותך | מותך בקרן אלקטרונים |
| עיוות תרמי ומאמצים | נמוכים יחסית | גבוהים, אזור מושפע חום רחב | בינוניים, תלוי בחלק |
| סביבת עבודה | ללא תא ואקום | גז מגן | תא ואקום |
| גודל רכיב | גדול | בהתאם לנגישות | גדול מאוד |
| שימוש עיקרי | תיקון, ציפוי וייצור חלקים גדולים | חיבור ותיקונים נקודתיים | ייצור חלקים גדולים מחוט מתכת |
לצד התיקון משמשת AFSD גם לייצור חלקים חדשים בקנה מידה גדול, מה שמקרב אותה לעולם הדפסת מתכת תלת מימדית לתעשייה.
מי שמשווה בין AFSD ל-EBAM יתחיל משאלות מעשיות: איזה חומר נדרש, באיזה גודל, ואילו דרישות איכות חלות על הרכיב.
הבחירה בין השיטות אינה עניין של טוב ורע אלא של התאמה.
ריתוך קשת נשאר פתרון מעשי לחיבורים ולתיקונים נקודתיים קטנים, ואילו AFSD מצדיקה את עצמה כשנדרש נפח גדול של חומר עם תכונות קרובות לחומר המחושל, או כשהסגסוגת בעייתית לריתוך בהתכה.
אילו בדיקות מבטיחות שהרכיב המתוקן עומד בדרישות?
תיקון בלי בדיקה אינו תיקון.
אחרי עיבוד הגמר עוברים לבדיקות אל הרס, "NDT" (Non-Destructive Testing, בדיקות שמאתרות פגמים בלי לפגוע ברכיב).
הבדיקות הנפוצות הן אולטרסוניק (UT) לאיתור חללים פנימיים, בדיקת חדירים (PT) לסדקים פתוחים על פני השטח, צילום רנטגן ובדיקת זרמי מערבולת.
שיטה נוספת היא "PCRT" (Process Compensated Resonance Testing, בדיקת תהודה שמשווה את "החתימה" האקוסטית של רכיב לחתימה של רכיב תקין).
CMI היא הנציגה הרשמית של חברת Vibrant בישראל, שמפתחת את הטכנולוגיה, ושירות ה-NDT PCRT שלה מאפשר לזהות חריגות מבניות שבדיקות מקומיות עלולות לפספס, למשל באזור הקשר בין החומר המקורי לחומר המושקע.
במקביל, בפרויקטים מחמירים לוקחים דגימות ובודקים קשיות, חוזק מתיחה ומבנה מיקרוסקופי (מטלוגרפיה) כדי לוודא שהתכונות בתיקון תואמות את המפרט.
התיעוד של הפרמטרים, חומר הגלם והבדיקות הוא חלק בלתי נפרד מהעבודה, ולא רק נספח.
CMI חברה מוסמכת ISO 9001-2015 וספקית מורשית של משרד הביטחון והתעשייה האווירית, וגישה כזו לתיעוד היא תנאי בסיסי בעבודה מול התעשיות האלה.
שאלות נפוצות על AFSD
כמה תשובות קצרות למי שבוחן את השיטה לפרויקט תעשייתי.
האם אפשר לייצר בשיטה הזו גם רכיב חדש ולא רק לתקן?
כן.
אותו עיקרון של שיקוע שכבות משמש לבניית חלקים גדולים מאפס, ולהוספת תוספות על בסיס קיים.
הוא מתאים בעיקר לחלקים גדולים שלא דורשים פרטים עדינים, ובדרך כלל מסיימים אותם בעיבוד שבבי.
אילו סוגי אבקות טיטניום קיימים, ולמה זה משנה?
בשוק יש שלוש משפחות עיקריות: טיטניום טהור מסחרי (CP) בדרגות 1 עד 4, שמתאים כשצריך עמידות בפני קורוזיה ופלסטיות; סגסוגת Ti-6Al-4V דרגה 5, הנפוצה ביותר בתעופה בזכות יחס חוזק למשקל גבוה; ו-Ti-6Al-4V ELI דרגה 23, עם רמות נמוכות יותר של חמצן, חנקן ופחמן, שמשפרת קשיחות שבר ואריכות חיי עייפות.
בהדפסות מבוססות אבקה גם צורת הגרגר וטוהר האבקה משפיעים על איכות החלק, ולכן בחירה לפי דרישות הרכיב חשובה יותר מבחירה לפי מחיר.
מה כדאי להכין לפני פנייה לספק תיקון?
שרטוט הרכיב, מפרט החומר, תמונות ומדידות של הנזק, תנאי העבודה (עומס, טמפרטורה, סביבה מאכלת) ודרישות האישור של היצרן המקורי או של הלקוח הסופי.
ככל שהמידע שלם יותר, ההערכה ההנדסית מדויקת יותר.
האם אפשר לתקן כל סדק בשיטה הזו?
לא.
סדק שמקורו בתכנון או בעומס חוזר ימשיך להופיע גם אחרי התיקון, ולכן מבצעים ניתוח סיבת כשל לפני ההחלטה.
רק אם הרכיב מתאים, מעבדים את הסדק החוצה וממלאים את החלל.
היקף הבדיקות נקבע מראש, לפי רמת הקריטיות של הרכיב ולפי הסטנדרט שחל עליו.
ברכיב שנושא עומסים משתנים מרחיבים את הבדיקות באזור הקשר ובאזורים הסמוכים אליו, ובמקרים רבים מוסיפים בדיקת בסיס לפני התיקון כדי שיהיה אפשר להשוות בין המצב שלפני לבין המצב שאחרי.
טכנולוגיית AFSD עם CMI: תיקון וייצור לתעשייה כבדה
CMI פעילה בישראל משנת 1988, עוסקת בהדפסת תלת מימד משנת 2012, ומייצגת את MELD Manufacturing לצד Sciaky Inc, CNC Barcenas, Fooke ו-Bolinger.
המשמעות ללקוח תעשייתי היא כתובת אחת לבחירת טכנולוגיה, לאספקת מערכת, לחומרי גלם, לבדיקות NDT ו-PCRT ולחלקי חילוף.
החברה מאושרת ומוכרת אצל Lockheed Martin ו-Pratt & Whitney.
אם יש לכם רכיב מתכת גדול שנשחק, נסדק או שאינו זמין עוד כחלק חילוף, טכנולוגיית AFSD עשויה להחזיר אותו לשירות, ובמקרים מתאימים בעלות ובזמן נמוכים מאלה של החלפה.
פנו אל CMI, שלחו שרטוט ותיאור של הנזק, ונבדוק יחד אם התיקון מתאים לרכיב ולדרישות שלכם.