
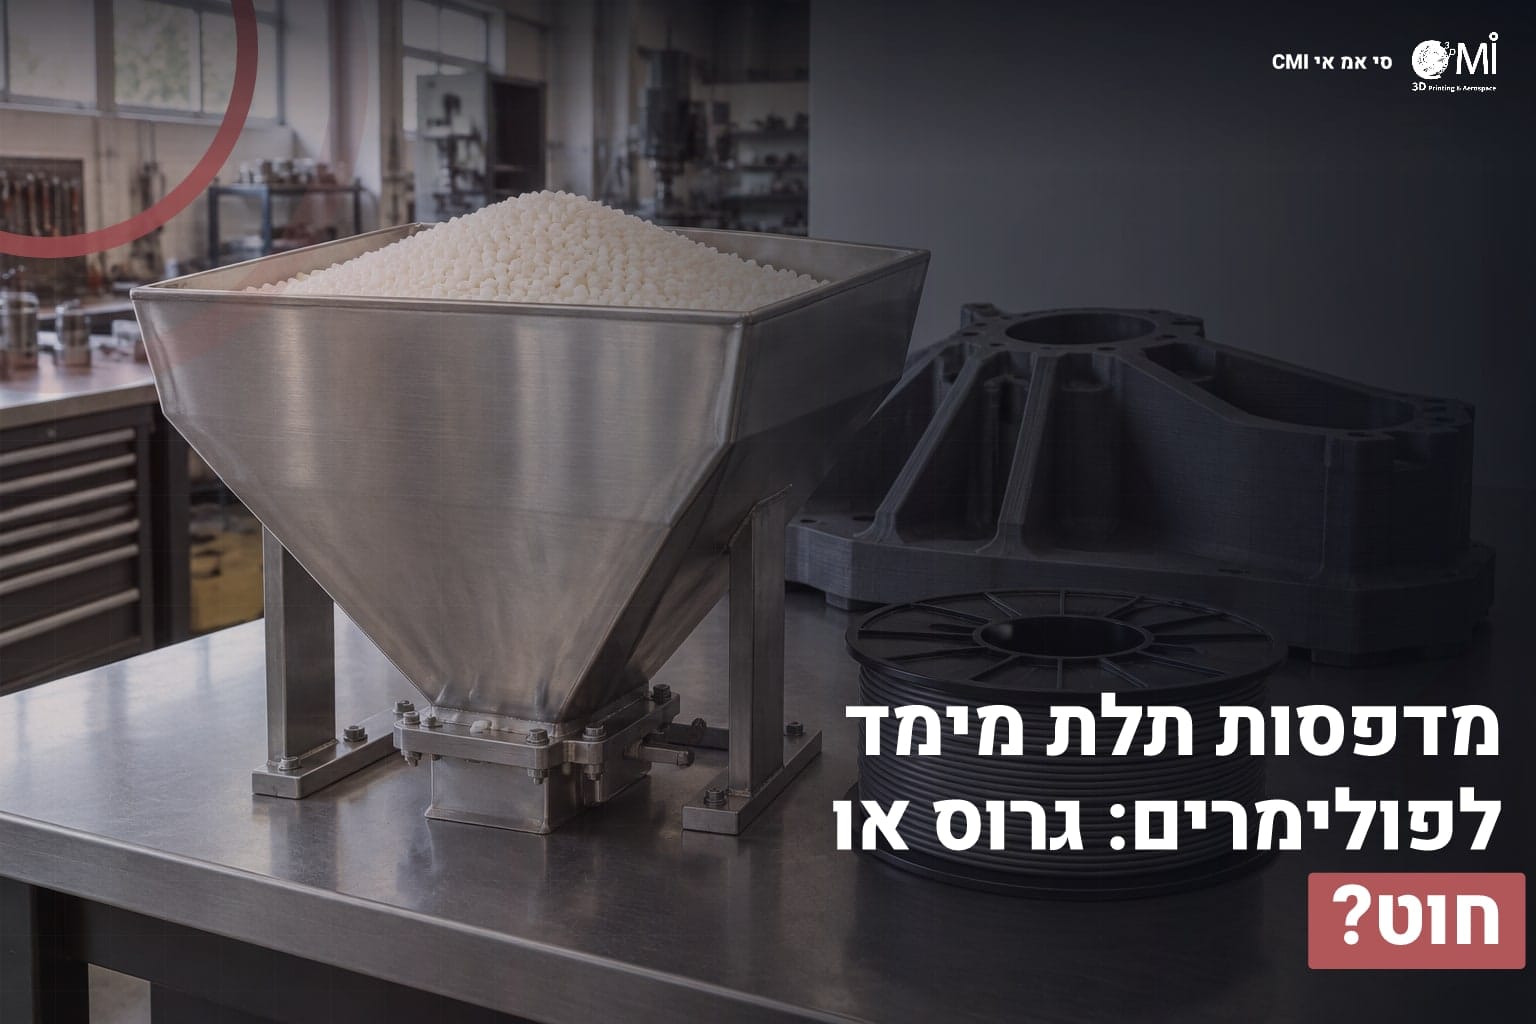
מדפסות תלת מימד לפולימרים עובדות בשתי שיטות הזנה עיקריות: חוט הדפסה (פילמנט) שנמשך מגלגל, ו"חומר גרוס", כלומר גרגירי פולימר או חומר מחוזר וטחון שמוזנים ישירות לראש הדפסה בעזרת בורג.
הכלל הקצר: חוט מתאים לחלקים קטנים עד בינוניים שדורשים דיוק ופני שטח נקיים, וגרוס מתאים לחלקים גדולים, לנפחי חומר גבוהים ולעלות חומר נמוכה לקילוגרם.
ההכרעה תלויה בגודל החלק, בפולימר הנדרש, בכמות ובזמן האספקה, ולא בהעדפה כללית לטכנולוגיה אחת.
ב-CMI, חברה שפועלת מ-1988 ומתעסקת בהדפסת תלת מימד מ-2012, אנחנו מלווים לקוחות מתעשיית התעופה, הביטחון והתעשייה הכבדה בבחירה כזו, גם בהדפסת פולימר במידות גדולות כשירות וגם במכירת מדפסות וחומרי גלם.
במאמר נפרט מה ההבדל בין השיטות, מתי כל אחת משתלמת ומה בודקים לפני שמחליטים.
יש לכם חלק או קו ייצור בתכנון?
פנו אלינו ונעזור לכם להגיע להחלטה מבוססת.
מה ההבדל בין חומר גרוס לחוט הדפסה?
ההבדל מתחיל בצורת החומר ובדרך שבה הוא נכנס למדפסת.
חוט הדפסה הוא פולימר שעבר תהליך יצור נוסף: הוא מיוצר בקוטר קבוע (בדרך כלל 1.75 או 2.85 מ"מ) ונמכר בגלילים.
מדפסת בשיטת FFF, שמחממת ודוחפת את החוט דרך דיזה, מקבלת חומר אחיד וצפוי לתהליך.
גרוס, לעומת זאת, הוא החומר לפני שהוא הופך לחוט: גרגירים, או חומר מחוזר שנטחן לחתיכות קטנות.
הוא מוזן ל"אקסטרודר" (מנגנון בורג שמתיך את הפולימר ודוחף אותו החוצה) שיושב על ראש ההדפסה.
ההבדל הזה יוצר שלוש השלכות מעשיות.
הראשונה היא קצב ההדפסה: מדפסת חוט רגילה מפיקה בדרך כלל עשרות עד מאות גרמים בשעה, ואילו מערכות גרוס גדולות מגיעות לקילוגרמים בשעה.
השנייה היא העלות: חוט כולל את עלות הייצור הנוספת שלו, והגרגיר הוא בדרך כלל החומר הזול יותר לקילוגרם.
השלישית היא הרזולוציה: דיזה דקה של חוט מאפשרת שכבות דקות ופרטים עדינים, ואקסטרודר בורג מדפיס בשכבות עבות יותר ובמידות גדולות.
| פרמטר | חוט הדפסה | חומר גרוס |
|---|---|---|
| גודל חלק אופייני | קטן עד בינוני | בינוני עד גדול מאוד |
| קצב הפקה | נמוך יחסית | גבוה, קילוגרמים בשעה |
| עלות חומר לקילוגרם | גבוהה יותר | נמוכה יותר |
| רזולוציה ופרטים | גבוהה | בינונית, שכבות עבות |
| מגוון חומרים | רחב, כולל מילויים מיוחדים | תלוי בזמינות גרגיר ובמערכת |
| שימוש מתאים | אבות טיפוס, מתקנים, חלקים מדויקים | תבניות, דגמים גדולים, כלי ייצור |
יש גם הבדל בהתנהגות התהליך עצמו.
בחוט, קוטר קבוע ואחיד מאפשר זרימה יציבה, ולכן קל יחסית לחזור על אותה איכות בין הדפסות ובין גלילים של אותו יצרן.
בגרוס, גודל הגרגיר, הלחות ושיעור החומר המחוזר משפיעים על ההזנה, ולכן מגדירים נהלי עבודה: ייבוש קבוע, אחסון סגור ובדיקה של כל אצווה חדשה לפני שמדפיסים חלק גדול.
מי שמצליח להכניס את הנהלים האלה לשגרה מקבל תהליך יציב וזול יותר, אך בלי משמעת כזו היתרון בעלות עלול להישחק בפסילות.
מתי כדאי לבחור במדפסות תלת מימד לפולימרים שעובדות בחומר גרוס?
הכיוון ברור כשהחלק גדול.
כשחלק שוקל קילוגרמים רבים, עלות החומר היא רכיב דומיננטי בתקציב, וזמן ההדפסה בחוט עלול להתארך לימים.
במצב כזה מדפסת גרוס חוסכת גם בחומר וגם בשעות מכונה.
דוגמאות אופייניות בתעשייה הן תבניות לשכבות חומר מרוכב, דגמי יציקה, אביזרי קיבוע (jigs and fixtures) לקווי הרכבה, ומעטפות ומכסים בגודל שלא נכנס לשולחן הדפסה רגיל.
לדברי מהנדס ייצור בתעשיית התעופה, השאלה הראשונה בבחירת טכנולוגיה אינה איזו מדפסת לקנות, אלא כמה קילוגרמים של חומר החלק צריך וכמה זמן אפשר לחכות לו.
מי שמדפיס כמה חלקים קטנים בחודש ימצא שחוט מספיק לו בהחלט.
מי שמייצר דגמים גדולים בתדירות גבוהה יראה חיסכון ברור במעבר לגרוס.
גרוס מתאים גם כשמעוניינים לשלב חומר מחוזר או מילוי מחוזק, כמו סיבי פחמן קצרים או סיבי זכוכית, שמשפרים קשיחות ויציבות מימדית.
יש לקחת בחשבון שגרוס דורש אחסון נקי ובקרת לחות, ושלעיתים נדרשים ייבוש וכיול תהליך לכל חומר.
את זה מתכננים מראש, ולא מגלים באמצע ההדפסה הראשונה.
כשצריך חלקים בגודל תעשייתי, ההתייחסות היא למערכות גדולות ולא רק לגרסה מוגדלת של מדפסת שולחנית.
בעמוד המדפסות הענקיות באתר מפורטות האפשרויות, ואנחנו ממליצים לבדוק יחד איתנו את נפח ההדפסה הנדרש לפני שמתחילים להשוות דגמים.
באילו חומרים ויישומים תעשייתיים משתמשים בכל שיטה?
בעולם החוט המגוון רחב וזמין: ABS ו-ASA לחלקים עמידים בחום ובשמש, PETG לעמידות כימית סבירה, ניילון (PA) לחלקים הנתונים לשחיקה ולמסבים, פוליקרבונט (PC) לחוזק, וחוטים מחוזקי סיבים.
המגוון הזה נוח במיוחד לאבות טיפוס פונקציונליים ולכלי עבודה קטנים, וחומרים כמו ABS ידועים לצוותי הנדסה ומתועדים היטב.
מי שמחפש מידע על חומרים נוספים ימצא בעמוד חומרי הגלם להדפסת תלת מימד שיקולי בחירה לפי תכונות מכניות ותרמיות.
בעולם הגרוס הרשימה קצרה יותר אך כוללת את הפולימרים התעשייתיים הנפוצים: ABS, PETG, פוליפרופילן (PP), ניילון, וגם תערובות עם סיבי פחמן או זכוכית.
היתרון הוא שאפשר לעבוד עם גרגיר מהמדף של יצרן הפולימר, בלי להמתין לגרסת חוט.
החיסרון הוא שפחות חומרים מיוחדים מגיעים בצורת גרגיר מותאם להדפסה, ולכן חשוב לוודא זמינות לפני התחייבות.
ביישומים של תעופה וביטחון, ההדפסה בפולימר נועדה בדרך כלל לכלי ייצור, לדגמי בדיקה, לאבות טיפוס ולאביזרים תומכים, ולא לרכיבים קריטיים לטיסה.
הדרישות לרכיב סופי נקבעות על ידי הלקוח והגורם המאשר, ועל כן הבחירה בין החוט לגרוס מתחילה בשאלה לאיזה שימוש החלק מיועד ואילו בדיקות הוא יעבור.
גם כאן אפשר להיעזר בשירותי ההנדסה שלנו ובתכנון תלת מימד, כדי להתאים את הגיאומטריה לשיטת ההדפסה שנבחרה.
נקודה נוספת היא הגימור.
חלקי גרוס גדולים משאירים שכבות נראות, ולכן לעיתים מתכננים תוספת חומר לעיבוד שבבי של המשטחים החשובים.
חלקי חוט יוצאים מהמדפסת עם משטח חלק יותר, אך הם מוגבלים בגודל.
מה חשוב לבדוק לפני שמזמינים הדפסה או רוכשים מערכת?
ראשית, הגדירו את גודל החלק הגדול ביותר ואת מספר החלקים בשנה.
נפח ההדפסה הנדרש וכמות החומר השנתית קובעים אם יש הצדקה למערכת בבעלות עצמית או שעדיף שירות הדפסה לפי הזמנה.
לקוחות שמתחילים בשירות מקבלים נתונים אמיתיים על זמני הדפסה, צריכת חומר ואיכות פני שטח לפני השקעה במכונה.
שנית, בדקו דרישות חומר: טמפרטורת עבודה, עמידות כימית, מאפיינים מכניים ועמידה בתקנים של הלקוח הסופי.
חומרים סופגי לחות כמו ניילון דורשים ייבוש לפני הדפסה בשתי השיטות, ובגרוס הדרישה הזו חמורה יותר בגלל נפח החומר שמאוחסן.
שלישית, ודאו כיצד החלק ייבדק לאחר ההדפסה: מדידה גיאומטרית, בדיקת חוזק או בדיקות ללא הרס, בהתאם לייעוד.
רביעית, חשבו על המשך הדרך.
מי שמתכנן לשלב גם הדפסת מתכת, כמו ייצור כלים בפולימר שמשמשים לליווי חלקי מתכת, ירוויח מספק אחד שמכיר את שני העולמות.
CMI מציעה גם הדפסת מתכת תלת מימד לתעשייה וגם הדפסת פולימר, והיא בעלת הסמכת ISO 9001-2015 וספקית מורשית של משרד הביטחון והתעשייה האווירית.
כך אפשר לקבל המלצה אחת שמתייחסת לכל השרשרת.
לבסוף, מומלץ להכין מראש קובץ תלת מימד, תיאור יישום וכמות משוערת.
עמוד הצעת המחיר באתר מאפשר לשלוח בקשה מסודרת, ובדרך כלל זה מה שמקצר את התהליך.
שאלות נפוצות
כמה שאלות שמגיעות אלינו מצוותי רכש והנדסה לפני שהם מחליטים על שיטה.
האם אפשר להדפיס מחומר מחוזר?
במערכות גרוס כן, בתנאי שהחומר נקי, מיובש ובעל גרגירות אחידה.
חומר מחוזר משתנה בין אצוות, ולכן נדרש כיול של טמפרטורה וקצב הזנה, ויש לבדוק שהתכונות המכניות מתאימות ליישום.
ביישומים עם דרישות מחמירות, בדרך כלל מעדיפים גרגיר בתולי ומתועד.
האם חלק שהודפס מגרוס צריך עיבוד נוסף?
לעיתים קרובות כן.
שכבות עבות מייצרות משטח מחוספס, ולכן משטחי הרכבה או אטימה מעובדים בעיבוד שבבי אחרי ההדפסה.
מתכננים זאת מראש בעזרת תוספת חומר במקומות הרלוונטיים.
כמה זמן מייבשים פולימר לפני הדפסה?
תלוי בפולימר ובמפרט היצרן.
חומרים כמו ניילון דורשים בדרך כלל ייבוש של כמה שעות ועד כיממה בתנור או במייבש ייעודי.
אם מדלגים על השלב הזה, מקבלים בועות, חוזק נמוך ופני שטח לא אחידים.
אפשר להתחיל בשירות הדפסה לפני רכישת מדפסת?
כן.
CMI מציעה גם הדפסת פולימר במידות גדולות כשירות וגם מכירת מדפסות וחומרים, כך שאפשר לבדוק התאמה על חלק אמיתי לפני שמשקיעים בציוד.
דוגמה פשוטה ממחישה את ההבדל.
ארגון שמדפיס עשרות אביזרי קיבוע קטנים בשנה, כל אחד בכמה מאות גרמים, לא יחסוך כמעט דבר במעבר לגרוס, ועלות הציוד הנוסף לא תחזור.
לעומת זאת, ארגון שמייצר מדי חודש כמה תבניות גדולות ששוקלות קילוגרמים רבים ירגיש את ההבדל כבר בהזמנות הראשונות, בחומר ובזמן מכונה כאחד.
לכן כדאי לחשב עלות כוללת לחלק, הכוללת חומר, שעות הדפסה, ייבוש, גימור ובדיקה, ולא להסתפק במחיר הקילוגרם.
מדפסות תלת מימד לפולימרים ו-CMI: הצעד הבא
בחירה נכונה בין חוט לחומר גרוס חוסכת חומר, זמן ותקציב.
חוט מתאים כשהחלק קטן ודורש דיוק ופרטים, וגרוס מתאים כשהחלק גדול, נפח החומר גבוה והעלות לקילוגרם משפיעה על ההחלטה.
מעבר לכך, חומר, בדיקות וגימור קובעים אם החלק יעמוד בייעוד שלו.
ב-CMI אנחנו מכירים את הדרישות של תעופה, ביטחון ותעשייה כבדה, ומציעים הדפסת פולימר בגדלים גדולים, מכירת מדפסות וחומרי גלם, ושירותי הנדסה. מדפסות תלת מימד לפולימרים הן רק חלק מהתמונה, ולכן אנחנו מתחילים מהחלק ומהיישום ורק אחר כך מגיעים לציוד.
שלחו לנו את הקובץ או את תיאור הצורך, וקבלו המלצה מקצועית והצעת מחיר.