
טכנולוגיית EBAM (Electron Beam Additive Manufacturing, ייצור תוספי בקרן אלקטרונים) בונה רכיבי מתכת גדולים כך: קרן אלקטרונים ממיסה חוט מתכת בתוך "תא ואקום" (תא סגור שממנו נשאב האוויר), והחלק נבנה שכבה אחר שכבה בלי תבנית ובלי כלי ייצור ייעודי.
היא מתאימה במיוחד לטיטניום ולסגסוגות על-בסיס ניקל, לחלקים באורך של עשרות סנטימטרים ועד מטרים, ולמקרים שבהם חישול או כרסום מגוש מלא מבזבזים חומר יקר וזמן אספקה.
התוצאה היא חלק בצורה קרובה לסופית, שעובר עיבוד שבבי, טיפול תרמי ובדיקות.
CMI, נציגתה של Sciaky Inc בישראל, מלווה לקוחות בתעופה, בביטחון ובתעשייה הכבדה בהערכת ההתאמה של התהליך, החל בשירותי הנדסה ועד הדפסת מתכת תלת מימדית ובדיקות NDT.
רוצים לברר אם הרכיב שלכם מתאים?
פנו אל CMI ונעבור יחד על השרטוט, החומר והכמויות.
איך עובדת טכנולוגיית EBAM בפועל?
התהליך מתנהל בתא ואקום, והסיבה פיזיקלית: אלקטרונים מאבדים אנרגיה כשהם מתנגשים במולקולות אוויר, ולכן קרן אלקטרונים יציבה דורשת ואקום.
בתנאים האלה קשה גם לחמצן ולחנקן לחדור למתכת המותכת, וזה יתרון מכריע בטיטניום, שמגיב בקלות עם גזי האטמוספירה בטמפרטורה גבוהה.
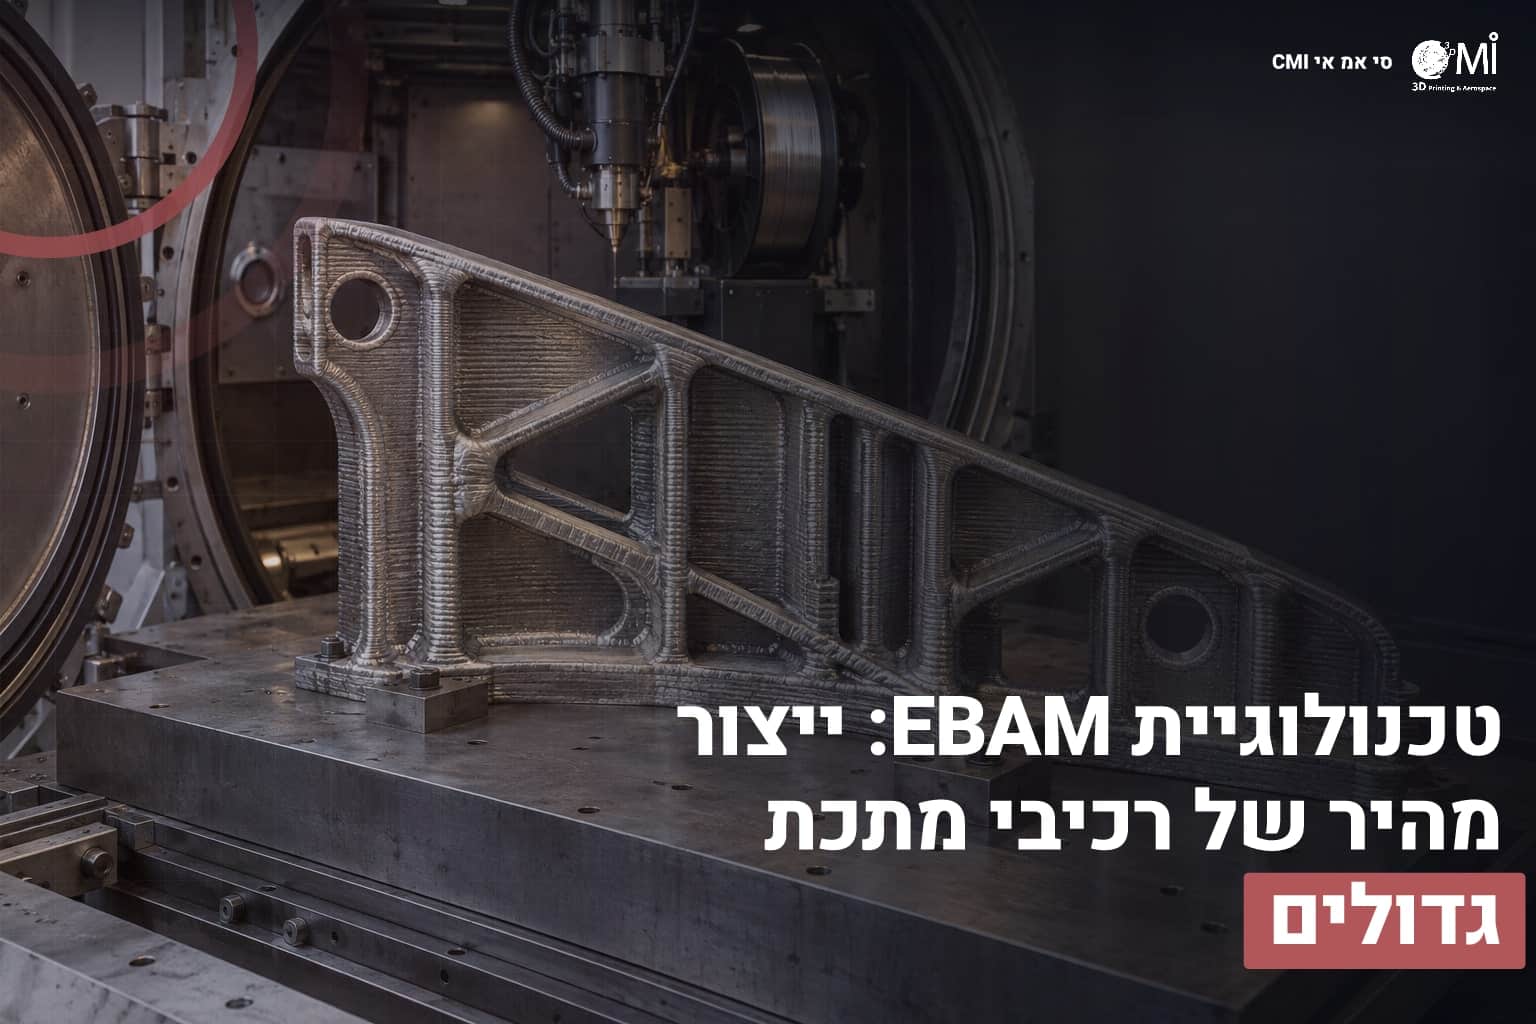
הקרן מתמקדת בנקודה על לוח הבסיס ויוצרת "בריכת התכה" קטנה.
חוט מתכת מוזן אל הבריכה, נמס ומתמצק, והמערכת מזיזה את הראש או את לוח הבסיס לפי מסלול שנגזר מהמודל התלת מימדי.
כך נוצרים רצועות חומר שמתחברות לשכבה, ושכבה על שכבה עד שמתקבל גוף שלם.
לפי נתוני היצרנית Sciaky, קצב הצבת החומר במערכות EBAM נע בערך בין 3 ל-9 ק"ג בשעה, ובמערכות הגדולות אפשר לבנות חלקים באורך של כמעט שישה מטרים.
דוגמה לחישוב גס: חלק שמשקלו הסופי 60 ק"ג, בקצב ממוצע של 5 ק"ג בשעה, מצריך כ-12 שעות הצבה נטו, לפני עיבוד גמר.
הזמן בפועל תלוי בגאומטריה, בחומר ובמספר ההפסקות לבדיקות תהליך.
זה שונה ממה שרוב הקוראים מכירים מהדפסת תלת מימד.
אין כאן "מיטת אבקה" (מצע של אבקת מתכת שקרן לייזר ממיסה בו שכבות דקות), וגם אין צורך באבקה בכלל.
חומר הגלם הוא חוט, והוא זול יותר מאבקה ובטוח יותר לטיפול.
ההרחבה על השירות עצמו מופיעה בעמוד ייצור פריטים בטכנולוגיית קרן אלקטרונים (EBAM), ולכן כאן הדגש על ההחלטה ההנדסית.
מתי EBAM עדיפה על חישול וכרסום?
לפי מהנדס ייצור ותיק בתעשיית התעופה, השאלה הראשונה אינה "האם אפשר להדפיס", אלא כמה מהחומר שקנינו מגיע לחלק הסופי.
זה המושג "Buy-to-Fly" (היחס בין משקל חומר הגלם שנרכש למשקל החלק המוגמר).
ברכיב טיטניום שנכרסם מגוש מלא, חלק ניכר מהחומר שנרכש אינו נשאר בחלק הסופי והופך לשבבים.
בתהליך תוספי, ההתחלה קרובה הרבה יותר לצורה הסופית.
היתרון השני הוא זמן.
חישול דורש תבנית, ויצירת תבנית לחלק גדול או חד-פעמי היא עלות והמתנה שאין לה הצדקה בסדרות קטנות.
ב-EBAM אותו קובץ תלת מימדי הופך ישירות להוראות הצבה.
הרכיבים שמתאימים הם בעיקר חלקי מבנה, מסגרות, רכיבי תמיכה וחלקי חילוף שאינם זמינים עוד.
המחיר של הפשרה הוא גימור.
פני השטח של חלק EBAM גולמי גסים יחסית, ודרוש עיבוד שבבי בכל המשטחים התפקודיים.
לכן התהליך מתאים לחלקים ששווה "לגדל" לפני כרסום, לא לחלקים קטנים ועדינים שתלויים בפרטים חדים.
עבור רכיבים זעירים בגאומטריה מורכבת יש שיטות אחרות, כמו הדפסת מתכת מיקרו.
ההשוואה הבאה ממקמת את EBAM מול שתי שיטות אחרות להדפסת מתכת תלת מימדית שקיימות בשוק:
| פרמטר | EBAM | AFSD | מיטת אבקה |
|---|---|---|---|
| חומר גלם | חוט מתכת | חומר מוצק, כמו מוט | אבקת מתכת |
| עקרון | התכה בקרן אלקטרונים | מצב מוצק, ללא התכה | התכה בלייזר או בקרן |
| סביבת עבודה | ואקום | ללא תא ואקום | גז אינרטי או ואקום |
| גודל חלק אופייני | גדול מאוד | גדול | קטן עד בינוני |
| רמת פירוט | נמוכה, נדרש עיבוד גמר | נמוכה עד בינונית | גבוהה |
AFSD (Additive Friction Stir Deposition, שיטה שבה חומר מוצק מתרכך בחיכוך ומונח בשכבות בלי להתיך אותו) היא חלופה שמתאימה במיוחד לאלומיניום ולתיקונים, והיא זמינה אצלנו בנפרד, בעמוד מדפסות מתכת בשיטת AFSD.
הבחירה בין השתיים תלויה בחומר, בדרישות המטלורגיות ובגודל החלק.
אילו חומרים ורכיבים מתאימים לתהליך?
הליבה של EBAM היא חומרים שרגישים לחמצון או שקשה לעבד: סגסוגת הטיטניום Ti-6Al-4V, שהיא הנפוצה בתעופה, סגסוגת האינקונל 718 על בסיס ניקל, נירוסטה וגם מתכות מיוחדות כמו טנטלום.
כולם זמינים כחוט, וההיצע של חומרי גלם בצורת חוט מוגבל יותר מההיצע של אבקות, ולכן כדאי לוודא זמינות סגסוגת לפני תכנון הפרויקט.
בשוק האבקות ההבחנה בין סוגי טיטניום חשובה לשיטות אחרות.
אבקת טיטניום טהור מסחרי (CP Ti) מתאימה לרכיבים עמידי קורוזיה ולשימושים רפואיים, בעוד Ti-6Al-4V משלבת חוזק גבוה במשקל נמוך ולכן שולטת בתעופה.
כל מי שבוחן אבקות להדפסה בשיטה אחרת יכול להשוות בעמוד אבקות טיטניום להדפסת תלת מימד, וחומרי גלם נוספים מפורטים בעמוד אבקות מתכת להדפסת תלת מימד.
ב-EBAM עצמה המסלול הוא חוט, והבחירה בין אבקה לחוט נעשית לפי הגאומטריה והיקף הייצור.
הרכיבים הטיפוסיים הם מסגרות ומחיצות לגוף מטוס, תושבות למנועים, חלקי מבנה לחלל וכלי רכב צבאיים, ורכיבים לתעשייה כבדה שבהם חומר גלם מסורתי מגיע בזמן אספקה ארוך.
דרישות האיכות לרכיבי תעופה מפורטות במאמר הדפסת רכיבי תעופה: אילו דרישות איכות חייבים להביא בחשבון.
מה בודקים אחרי ההדפסה לפני שהרכיב נכנס לשימוש?
חלק שיצא מהתא עדיין אינו רכיב מוגמר.
הוא עובר שלושה שלבים: הסרה מלוח הבסיס, לרוב בחיתוך, טיפול תרמי להפגת מתחים פנימיים, ועיבוד שבבי למידות הסופיות.
ללא הטיפול התרמי, מתחי השארית שנוצרים בקירור שכבות עלולים לעוות את החלק או לפגוע בחיי העייפות שלו.
לאחר מכן נבדקת שלמות החומר.
בדיקות NDT (Non-Destructive Testing, בדיקות שמאתרות פגמים בלי לפגוע בחלק) כוללות בדרך כלל בדיקות חדירת נוזל, אולטרסאונד ובדיקות רנטגן או טומוגרפיה, בהתאם לדרישות הלקוח.
מטרתן לאתר נקבוביות, חוסר היתוך בין שכבות וסדקים.
מי שרוצה להבין את העקרונות יכול לקרוא את המאמר NDT: מהן בדיקות ללא הרס ולמה הן חיוניות בתעשייה.
שיטה משלימה היא PCRT (Process Compensated Resonant Testing, בדיקה שמודדת את התדרים הטבעיים של החלק ומשווה אותם לחתימה של חלקים תקינים).
CMI היא נציגה רשמית בישראל של חברת Vibrant, שמפתחת את הטכנולוגיה.
היתרון שלה בחלקים מודפסים הוא מהירות ויכולת להשוות סדרה שלמה מול חלק ייחוס.
הפירוט נמצא במאמר בדיקות PCRT: כיצד מזהים חריגות מבניות ברכיבים תעשייתיים.
בנוסף, יש להגדיר מראש את תיעוד האיכות: פרמטרי תהליך שנרשמו בזמן ההצבה, מקור החוט ומספר האצווה, ותוצאות הבדיקות.
CMI פועלת כחברה מוסמכת ISO 9001-2015 וכספקית מורשית של משרד הביטחון והתעשייה האווירית, ומוכרת אצל Lockheed Martin ו-Pratt & Whitney.
את דרישות התקן הספציפיות של כל פרויקט קובע הלקוח, והן נבדקות בשלב הערכת ההתאמה.
שאלות נפוצות על טכנולוגיית EBAM
כמה תשובות לשאלות שעולות בדרך כלל בשיחה ראשונה עם מהנדסי רכש ופיתוח.
אילו נתונים צריך להביא לבדיקת היתכנות?
קובץ תלת מימדי של החלק, החומר הנדרש וסטנדרט החומר, המידות הקריטיות עם הסבילויות, הכמות השנתית הצפויה ודרישות הבדיקה.
אם אין עדיין מודל תלת מימדי, אפשר להתחיל משרטוט ולהסתייע בשירותי הנדסה ובתכנון תלת מימד.
האם אפשר להוסיף חומר על רכיב קיים?
כן, אפשר להציב את השכבה הראשונה על בסיס מחושל או יצוק ולהוסיף עליו מאפיינים חדשים.
במקרים של תיקון נדרשת הערכה הנדסית שבודקת התאמת סגסוגת, מצב התחלתי של החלק והשפעת החום על האזור הקיים.
איך מחשבים כמה זמן לוקח לייצר חלק?
מחלקים את נפח החומר שיש להציב, כפול הצפיפות, בקצב ההצבה הממוצע של המכונה.
לטיטניום, שצפיפותו כ-4.4 גרם לסמ"ק, חלק של 10 ליטר דורש כ-44 ק"ג חומר.
לזמן ההצבה מוסיפים התקררות, טיפול תרמי, עיבוד ובדיקות.
האם התהליך מתאים לקבלת מאות יחידות בשנה?
בדרך כלל לא.
EBAM חזקה בחלקים גדולים בכמויות נמוכות עד בינוניות, שבהן ההשקעה בתבנית אינה מצדיקה את עצמה.
לסדרות גדולות של חלקים קטנים עדיפות לרוב שיטות אחרות, והבחירה נעשית לפי עלות מצטברת לאורך חיי המוצר.
טכנולוגיית EBAM ו-CMI: שותף לייצור רכיבי מתכת גדולים
הבחירה בייצור תוספי מתחילה בשאלה הנדסית: האם הרכיב גדול, מבוסס על חומר יקר ונדרש במהירות או בכמות מצומצמת.
אם התשובה כן, EBAM מקצרת את הדרך מקובץ לחלק, חוסכת חומר גלם ושומרת על שליטה בתהליך באמצעות תיעוד ובדיקות.
CMI פעילה משנת 1988, עוסקת בהדפסת תלת מימד משנת 2012, ומחברת בין הצד הטכנולוגי של Sciaky לבין דרישות האיכות של התעופה והביטחון בישראל, כולל בדיקות NDT ו-PCRT.
אם יש לכם רכיב מתכת גדול שמחכה להחלטה, שלחו אלינו את השרטוט ואת הדרישות.
נבדוק יחד אם טכנולוגיית EBAM היא הנתיב הנכון, ונבנה תוכנית ייצור ובדיקה שמתאימה לפרויקט שלכם.
פנו אל CMI כדי להתחיל.